

III. Методи за привремено заварување „направи сам“ за ПВЦ церада.
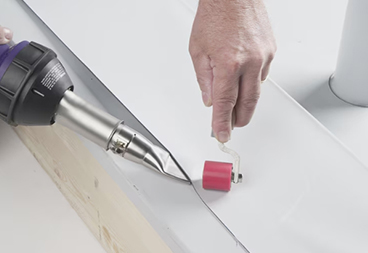 Заварувањето со топол воздух треба да даде најпрофесионални резултати; правилната употреба овозможува ефикасно заварување на ПВЦ церада. Прво, користете пиштол за топол воздух (без врвот за заварување) за рамномерно претходно загревање на преклопувачката површина на споевите што бара заварување, претходно загревајќи ги и горните и долните слоеви додека површините малку не заблескаат и омекнат.
Инсталирајте ја соодветната млазница за заварување, вметнувајќи ја прачката за заварување во каналот за водилка на млазницата. Истовремено загревајте го врвот на прачката за заварување и водоотпорниот ПВЦ церада што треба да се завари, одржување на растојание од млазницата до материјалот од 1–2 смКога и прачката и основниот материјал ќе достигнат стопена состојба, станувајќи транспарентно сјајни, постојано придвижете го пиштолот за заварување додека го користите притисокот на млазницата за да ја притиснете стопената прачка во стопениот основен материјал. Осигурајте се дека прачката целосно се стопила во основниот материјал, формирајќи униформен, мазен, полупроѕирен заварен спој.
Обично поставете го пиштол за топол воздух до 300–450°C; различни брендови на ПВЦ церади бараат различни температури, затоа секогаш прво тестирајте на незабележливо место. Претерано високите температури ја горат церадата, додека недоволните температури спречуваат ефикасно спојување..
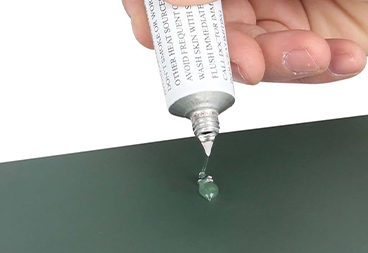
Електрично заварување на железо ПВЦ-специфично лепило обврзувачки костум поправки на мала површина или тешко заварливи места.
Критични мерки на претпазливост: Пиштолите со топол воздух и електричните пегли достигнуваат екстремно високи температури; операторите МОРА да носат ракавици отпорни на топлина и да избегнуваат допирање на метални делови. Растопениот ПВЦ може да ослободи иритирачки или штетни испарувања; работете САМО во добро проветрени средини (на пр., на отворено)! Носете маска од органска пареа (активиран јаглен или супериорна заштита). Држете ги пиштолите со топол воздух и електричните пегли подалеку од запаливи материјали. Подгответе опрема за гаснење пожар во работната површина. Растопениот плискак за време на заварувањето може да ги повреди очите; носете заштитни очила.
на капаци за камиони, шаторски панели и други производи за заварување со голема издржливост, производствените тимови обично користат наменски одбран материјал наместо решенија за крпење за поправка.
IV. Процес на заварување на покривка од ПВЦ церада и својства на материјалот
Различните процеси на заварување различно реагираат на дебелината на материјалот, па затоа изборот на правилен Дебелина на ПВЦ церада е еден од првите чекори во постигнувањето стабилна цврстина на шевот и изглед на површината.
Системот за обложување, исто така, влијае на однесувањето на заварувањето. Разликите помеѓу ламинираната и обложената ПВЦ церада можат да ја променат реакцијата на топлина, конзистентноста на лепење и долгорочната издржливост на споевите.
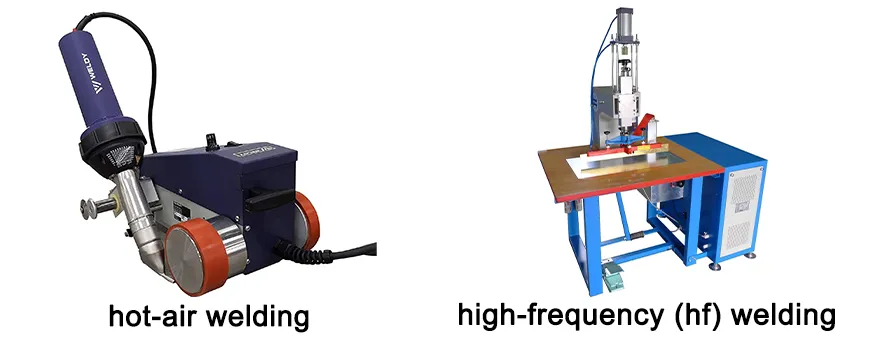
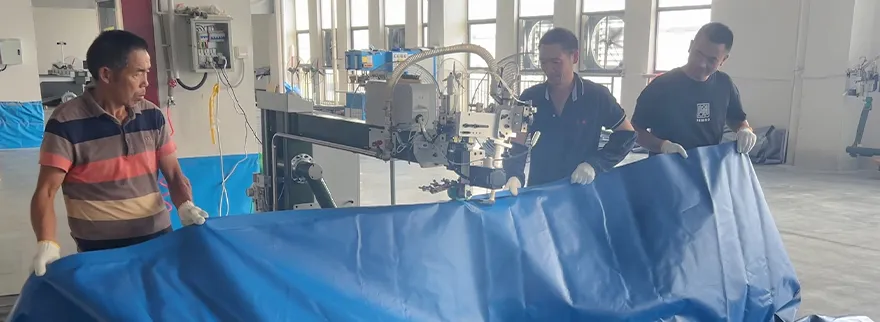
Како основен процес во производството на готов производ, ефикасноста, јачината на зглобовите, контрола на трошоците за производство директно заварување на капакот од ПВЦ церада одредување на квалитетот на финалниот производ и конкурентноста на пазаротВо индустриската пракса, високофреквентно заварување заварување со топол воздух претставуваат два широко прифатени зрели методи. Оваа студија ќе спроведе длабинска анализа за тоа како Материјални карактеристики на ПВЦ премазикако што се дебелината, составот, температурата на топење и содржината на пластификатор - имаат одлучувачко влијание врз:
Дебелина на материјалот од термички заварена церада:
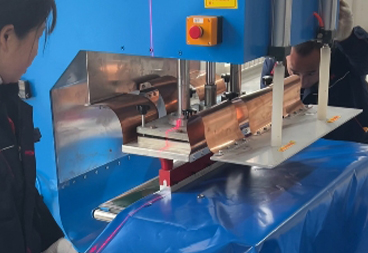 Високофреквентно (HF) заварување: Is исклучително чувствителен до дебелината на обвивката од PVC церада. Енергијата од високофреквентното електрично поле првенствено дејствува на поларните молекули во материјалот (како што се пластификаторите и стабилизаторите во PVC), постигнувајќи топење преку топлина генерирана од молекуларно триење. Кога материјалот е премногу густ, енергијата се бори рамномерно да навлезе во централниот слој на површината за заварување, што лесно доведува до површинско горење со недоволно топење на јадротоОва значително ја намалува цврстината на зглобот, па дури може да предизвика и деламинација. Обично постои оптимален опсег на дебелина (на пр., 0.5 mm – 1.2 mm); надминувањето на овој опсег негативно влијае и на ефикасноста и на квалитетот. Заварувањето на подебели материјали бара значително зголемување на моќноста или продолжување на времето на заварување, зголемувајќи ја потрошувачката на енергија и ставајќи поголем товар на опремата.
Заварување со топол воздух: Нуди посилна прилагодливост до дебелината на капакот од церада од ПВЦ платно. Топлиот воздух однадвор ја загрева површината на материјалот за да предизвика топење, а потоа стопените слоеви се спојуваат со помош на притисокот од пиштолот за заварување. За дебели церади (>1.5 mm), ефикасно заварување може да се постигне со прилагодување температура на топол воздух, проток на воздух, брзина на заварувањеи користејќи специјализирани млазници за заварување од дебел материјалСепак, времето на заварување е обично подолго од HF заварување, што резултира со релативно помала ефикасностИсто така, потребно е попрецизна оперативна контрола за да се избегне прегревање и деградација на површината.
Состав и карактеристики на топење на ПВЦ премаз од церада:
Системот за обложување, исто така, влијае на однесувањето на заварувањето. Разлики помеѓу ламинирана и обложена ПВЦ церада може да го промени одговорот на топлина, конзистентноста на лепењето и долгорочната издржливост на шевовите.
Базна смола и температура на топење (Tm): Опсегот на температура на топење на самата ПВЦ смола го одредува минималниот влез на топлина потребен за заварување. Разлики во Tm помеѓу различни класи на ПВЦ или мешаните модифицирани смоли ќе влијаат на прозорецот за поставување на температурата за двата процеса.
Најчесто Користените сорти во фабриката Лонатарп се S-70 и S-80колку е поголем степенот на полимеризација, толку е поголема молекуларната полимеризација, толку се подобри перформансите на производот.
Вид и содржина на пластификатор:
- Заварување со висока фреквенција: Многу зависно од поларни пластификатори (како што се фталати, DOTP, итн.) во материјалот што делува како „медиум што генерира топлина“. Повисока содржина на пластификатор доведува до поголем фактор на диелектрични загуби, што го олеснува загревањето на материјалот под високофреквентно електрично поле, што резултира со поголема ефикасност на заварување и помала потребна моќност. Спротивно на тоа, крутиот ПВЦ со ниска содржина на пластификатор или без пластификатор има слаби перформанси на високофреквентно заварување или може дури и да биде незаварлив. Истовремено, миграцијата и испарливоста на пластификаторите влијаат на долгорочната стабилност на површината на заварот; тие се склони кон испарување на високи температури, што доведува до деградација на порозноста или цврстината во заварскиот спој.
- Заварување на топол воздух: Релативно помалку погодени од пластификаториПримарната грижа е волатилност на пластификаторотПремногу високите температури на топол воздух или продолженото време на загревање ќе го интензивираат испарувањето на пластификаторот, предизвикувајќи материјалот во зоната на заварување да стане тврд и кршлив, па дури и да доведе до формирање меурчиња и пори, со што се намалуваат перформансите на запечатување и цврстината. Температурниот профил треба да се оптимизира врз основа на типот на пластификатор.
Полнила и стабилизатори: Полнила како калциум карбонат можат да ги намалат трошоците, но прекумерното додавање ја намалува целокупната течност на материјалот од топењето, влијаејќи на квалитетот на фузија на заварот (особено при заварување со топол воздух), а исто така може да ја ослабне ефикасноста на диелектричното греење при висока фреквенција. Видот на стабилизатор (на пр., оловни соли, калциум-цинк, органотин итн.) влијае на термичката стабилност на материјалот и однесувањето на топењето на високи температури. Неправилниот избор може да доведе до распаѓање на материјалот и промена на бојата (жолтење) или генерирање на токсични испарувања за време на заварувањето.
Вид и структура на материјал за навлака од ПВЦ церада
Структурата на основната ткаенина е уште поважна кога материјалот е наменет за транспарентни капаци, мрежести панели или апликации со шатори, каде што флексибилноста, цврстината и конзистентноста на заварувањето мора да работат заедно.
Материјал (полиестер/најлон/фиберглас, итн.): Самата основна ткаенина не се топи (висока фреквенција) или само површината се топи малку (топол воздух). Сепак, нејзината отпорност на топлина е клучна:
 Во текот на високофреквентно заварување, основната ткаенина е во рамките на електричното поле, но не е примарен извор на топлина; мора да издржи притисок на електродата и високи температури на површината (обично <200°C).
Во текот на заварување со топол воздух, основната ткаенина е директно изложена на протокот на топол воздух. Ако нејзината точка на топење или температурата на термичко собирање е пониска од температурата на заварување (на пр., одредени најлони), таа е многу склона кон сериозно собирање, деформација или дури и топење, уништувајќи ја структурата. Полиестерот (ПЕТ) е претпочитан избор поради неговата повисока точка на топење и добра димензионална стабилност.
Густина на ткаењето и пенетрација на премазот: Лабавото ткаење на основната ткаенина или недоволната пенетрација на премазот резултира со тоа што влакната на ткаенината на површината за заварување не се целосно капсулирани од стопениот ПВЦ.
Под притисок на високофреквентно заварување, влакната може да се „сечат“ или да не формираат силна „заковлива“ структура.
За време на заварувањето со топол воздух, стопениот ПВЦ се бори целосно да ги пополни празнините меѓу влакната.
И двата сценарија водат до недоволна цврстина на заварскиот спој, создавајќи потенцијални точки на протекување и слаби точки.
Влијание на трошоците
Заварување со висока фреквенција: Вклучува а поголема почетна инвестиција во опрема, но нуди брзи брзини на заварување (секундно ниво), релативно концентрирана и контролирана потрошувачка на енергија, и без потрошни материјали (потребна е прачка за заварување). Неговата предност во ефикасноста е значајна при производство со голем обем. Специфичните барања за материјалите (поларност, дебелина) го ограничуваат опсегот на опции за суровини.
Заварување на топол воздух: Карактеристики пониска цена на опремата, флексибилност и преносливостСепак, тоа има помали брзини на заварување (во зависност од рачната или автоматската брзина на движење), висока континуирана потрошувачка на енергија за греење, и потребни се потрошни прачки за заварување (дополнителни трошоци за материјал). Нуди широка прилагодливост на материјалот, особено погоден за дебели материјали, делови со неправилна форма, поправки на лице место и неполарни или материјали со ниска пластификаторска содржина. Трошоците за работна сила и потребните вештини на операторот се примарни променливи.
V. Како да се провери квалитетот на заварувањето со ПВЦ церада?
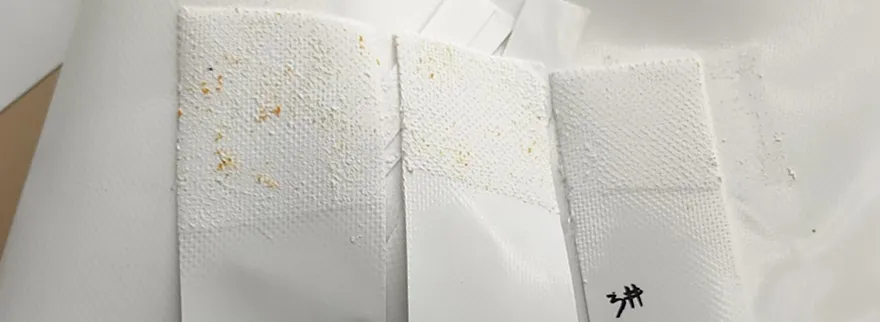
Еве еден од најчестите и наједноставни физички тестови за визуелна проценка на квалитетот на заварувањето на материјалите од ПВЦ церада.
