

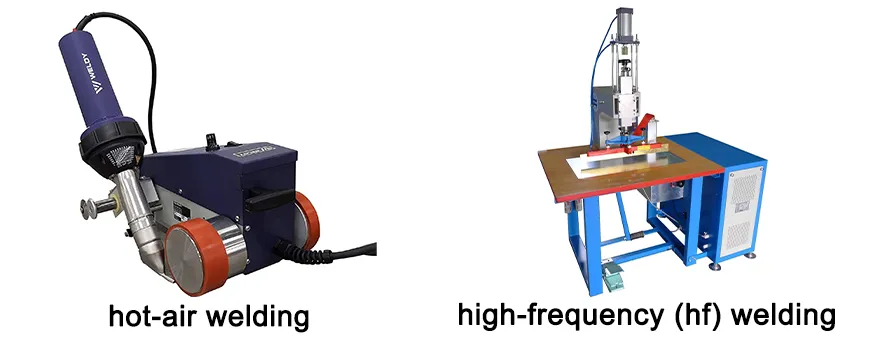
III. Métodos de soldagem temporária "faça você mesmo" para lona de PVC
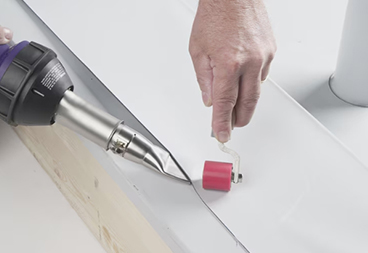 A soldagem a ar quente deve proporcionar os resultados mais profissionais.O uso correto permite uma soldagem eficaz de lonas de PVC. Primeiro, use uma pistola de ar quente (sem o bico de solda) para pré-aquecer uniformemente a área da sobreposição da costura que precisa ser soldada, pré-aquecendo as camadas superior e inferior até que as superfícies brilhem levemente e amoleçam.
Instale o bocal de soldagem apropriado, inserindo a vareta de solda no canal guia do bocal. Aqueça simultaneamente a ponta da vareta de solda e o material de lona de PVC impermeável a ser soldado. mantendo uma distância entre o bocal e o material de 1 a 2 cmQuando a vareta e o material base atingirem o estado líquido, tornando-se transparentes e brilhantes, avance a pistola de solda de forma constante, utilizando a pressão do bocal para pressionar a vareta fundida contra o material base também fundido. Certifique-se de que a vareta esteja completamente fundida no material base, formando uma solda uniforme, lisa e semitransparente.
Normalmente, define-se o pistola de ar quente a 300–450°C; diferentes marcas de lona de PVC Requerem temperaturas diferentes, por isso, teste sempre primeiro numa área discreta. Temperaturas excessivamente altas queimam a lona, enquanto temperaturas insuficientes impedem a fusão eficaz..
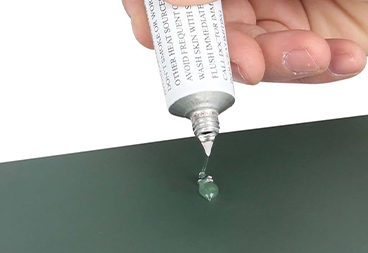
Soldagem com ferro elétrico e Adesivo específico para PVC traje de ligação reparos em áreas pequenas ou pontos de difícil soldagem.
Precauções críticas: Pistolas de ar quente e ferros elétricos atingem temperaturas extremamente altas; os operadores DEVEM usar luvas resistentes ao calor e evitar tocar em peças metálicas. O PVC fundido pode liberar vapores irritantes ou nocivos; opere SOMENTE em ambientes bem ventilados (por exemplo, ao ar livre)! Use máscara para vapores orgânicos (carvão ativado ou proteção superior). Mantenha pistolas de ar quente e ferros elétricos longe de materiais inflamáveis. Prepare equipamentos de combate a incêndio na área de trabalho. Respingos de material fundido durante a soldagem podem causar lesões nos olhos; use óculos de proteção.
Para capas de caminhãoPara painéis de tendas e outros produtos soldados de alta resistência, as equipes de produção normalmente usam materiais selecionados especificamente para essa finalidade, em vez de soluções de reparo paliativas.
IV. Processo de soldagem e propriedades do material da cobertura de lona de PVC
Diferentes processos de soldagem reagem de forma distinta à espessura do material, portanto, selecionar o processo correto é fundamental. espessura da lona de PVC É um dos primeiros passos para alcançar resistência estável da costura e uma boa aparência da superfície.
O sistema de revestimento também afeta o comportamento da solda. Diferenças entre lonas de PVC laminadas e revestidas podem alterar a resposta ao calor, a consistência da ligação e a durabilidade da costura a longo prazo.
Como processo fundamental na fabricação de produtos acabados, a eficiência, a força conjunta, e controle de custos de produção soldagem direta da cobertura de lona de PVC Determinar a qualidade final do produto e a competitividade de mercado.Na prática industrial, soldagem de alta frequência e soldagem a ar quente representam dois métodos maduros e amplamente adotados. Este estudo realizará uma análise aprofundada de como o Características dos materiais dos revestimentos de PVCFatores como espessura, composição, temperatura de fusão e teor de plastificante exercem impactos decisivos sobre:
Espessura do material da lona soldada a quente:
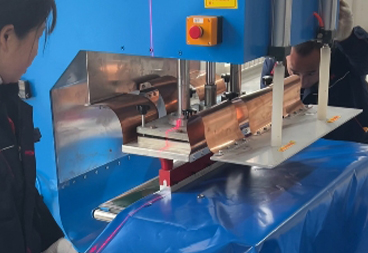 Soldagem de alta frequência (HF): Is extremamente sensível à espessura da lona de PVC. A energia do campo elétrico de alta frequência atua principalmente nas moléculas polares do material (como plastificantes e estabilizantes no PVC), promovendo o derretimento por meio do calor gerado pelo atrito molecular. Quando o material é muito espesso, a energia tem dificuldade em penetrar uniformemente até a camada central da interface de soldagem, o que pode facilmente levar a... queima superficial com fusão insuficiente do núcleoIsso reduz significativamente a resistência da junta e pode até causar delaminação. Normalmente há um faixa de espessura ideal (por exemplo, 0.5 mm a 1.2 mm); exceder essa faixa impacta negativamente tanto a eficiência quanto a qualidade. A soldagem de materiais mais espessos requer substancialmente aumentar a potência ou prolongar o tempo de soldagem, aumentando o consumo de energia e sobrecarregando os equipamentos.
Soldagem a ar quente: Promoções maior adaptabilidade para lona de PVC com espessura ajustável. O ar quente aquece externamente a superfície do material, causando o derretimento, e então as camadas derretidas são fundidas pela pressão da pistola de solda. Para lonas espessas (>1.5 mm), uma soldagem eficaz pode ser obtida ajustando-se a pressão. temperatura do ar quente, fluxo de ar, velocidade de soldageme usando especialistas bicos de soldagem para materiais espessosNo entanto, o tempo de soldagem geralmente é mais longo que a soldagem HF, resultando em relativamente menor eficiência. Também requer controle operacional mais preciso Para evitar o superaquecimento e a degradação da superfície.
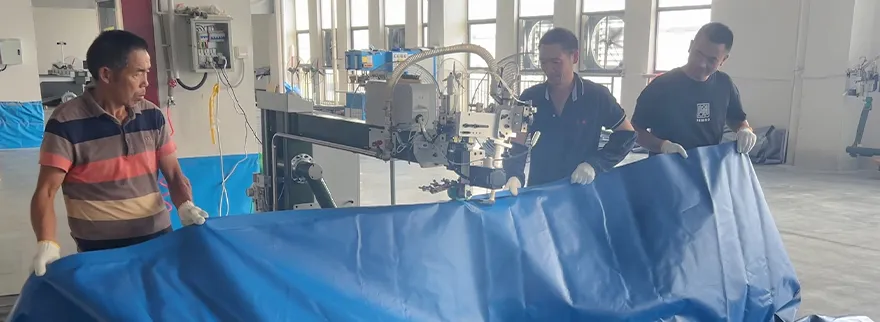
Composição e características de fusão do revestimento de PVC para lona:
O sistema de revestimento também afeta o comportamento da solda. Diferenças entre lona de PVC laminada e revestida Pode alterar a resposta ao calor, a consistência da ligação e a durabilidade da costura a longo prazo.
Resina base e temperatura de fusão (Tm): A faixa de temperatura de fusão da própria resina de PVC determina a entrada mínima de calor necessária para a soldagem. Diferenças em Tm entre diferentes tipos de PVC ou a mistura de resinas modificadas afetará a faixa de temperatura ideal para os dois processos.
O mais comum As classes de tecido utilizadas na fábrica da Lonatarp são S-70 e S-80.Quanto maior o grau de polimerização, maior a polimerização molecular e melhor o desempenho do produto.
Tipo e teor de plastificante:
- Soldagem de alta frequência: Altamente dependente de plastificantes polares (como ftalatos, DOTP, etc.) dentro do material que atua como "meio gerador de calor". Maior teor de plastificante resulta em um fator de perda dielétrica maior, tornando o material mais fácil de aquecer sob um campo elétrico de alta frequência. resultando em maior eficiência de soldagem e menor potência necessária. Por outro lado, O PVC rígido com baixo teor de plastificante ou sem plastificante apresenta desempenho ruim em soldagem de alta frequência ou pode até mesmo ser impossível de soldar. Simultaneamente, a migração e a volatilidade dos plastificantes afetam a estabilidade a longo prazo da interface da solda; eles são propensos à volatilização em altas temperaturas, levando à porosidade ou à degradação da resistência na junta de solda.
- Soldagem a ar quente: Relativamente menos afetado por plastificantesA principal preocupação é a volatilidade do plastificanteTemperaturas excessivamente altas do ar quente ou tempos de aquecimento prolongados intensificam a volatilização do plastificante, tornando o material na zona de solda duro e quebradiço, podendo até levar à formação de bolhas e poros, reduzindo assim o desempenho e a resistência da vedação. O perfil de temperatura precisa ser otimizado com base no tipo de plastificante.
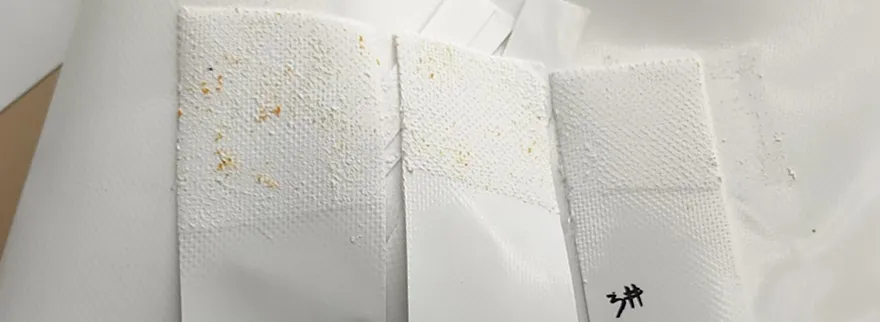
Cargas e estabilizantes: Aditivos como o carbonato de cálcio podem reduzir custos, mas a adição excessiva diminui a fluidez geral do material fundido, afetando a qualidade da fusão da solda (especialmente na soldagem a ar quente) e podendo também enfraquecer a eficiência do aquecimento dielétrico em altas frequências. O tipo de estabilizador (por exemplo, sais de chumbo, cálcio-zinco, organoestânicos, etc.) influencia a estabilidade térmica e o comportamento do material fundido em altas temperaturas. A seleção inadequada pode levar à decomposição e descoloração (amarelamento) do material ou à geração de fumos tóxicos durante a soldagem.
Tipo e estrutura do tecido base da cobertura de lona de PVC
A estrutura base do tecido é ainda mais importante quando o material se destina a tampas transparentes, painéis de malha ou aplicações em tendas, onde flexibilidade, resistência e consistência de soldagem devem funcionar em conjunto.
Material (Poliéster/Nylon/Fibra de Vidro, etc.): O tecido base em si não derrete (alta frequência) ou apenas a superfície derrete ligeiramente (ar quente). No entanto, sua resistência ao calor é crucial:
 durante soldagem de alta frequênciaO tecido base está dentro do campo elétrico, mas não é a principal fonte de calor; ele deve suportar a pressão do eletrodo e altas temperaturas interfaciais (tipicamente <200°C).
durante soldagem de ar quente, o tecido base é exposto diretamente ao fluxo de ar quente. Se o seu ponto de fusão ou temperatura de retração térmica for inferior à temperatura de soldagem (por exemplo, certos tipos de náilon), ele fica altamente suscetível a encolhimento severo, deformação ou mesmo fusão completa, destruindo a estrutura. O poliéster (PET) é o escolha preferida devido ao seu ponto de fusão mais elevado e à sua boa estabilidade dimensional.
Densidade do tecido e penetração do revestimento: A trama frouxa do tecido base ou a penetração insuficiente do revestimento fazem com que as fibras do tecido na interface da solda não sejam totalmente encapsuladas pelo PVC fundido.
Sob alta pressão de soldagem por frequência, as fibras podem ser "cortadas" ou não conseguir formar uma estrutura de "rebitagem" forte.
Durante a soldagem a ar quente, o PVC fundido tem dificuldade em preencher completamente os espaços entre as fibras.
Ambos os cenários levam a uma resistência insuficiente da junta de solda, criando potenciais pontos de vazamento e pontos fracos.
Impacto de custo
Soldagem de alta frequência: Envolve um maior investimento inicial em equipamentos, mas oferece Velocidades de soldagem rápidas (nível de segundos), consumo de energia relativamente concentrado e controlável, e sem consumíveis (É necessário o uso de eletrodo de solda). Sua vantagem em termos de eficiência é significativa na produção em larga escala. Requisitos específicos de material (polaridade, espessura) limitam a gama de opções de matéria-prima.
Soldagem a ar quente: Diferenciais custo de equipamento reduzido, flexibilidade e portabilidade. No entanto, tem velocidades de soldagem mais lentas (dependendo da velocidade de deslocamento manual ou automatizado), alto consumo contínuo de energia para aquecimento e requer varetas de solda consumíveis (custo adicional de material). Oferece ampla adaptabilidade de materiais, particularmente adequado para materiais espessos, peças com formatos irregulares, reparos no local e materiais não polares ou com baixo teor de plastificantes. Os custos de mão de obra e os requisitos de habilidade do operador são os variáveis primárias.
V. Como verificar a qualidade da soldagem da lona de PVC?
Aqui está um dos testes físicos mais comuns e simples para avaliar visualmente a qualidade da soldagem de materiais de lona de PVC.
